AL/Non-Woven Fabric Laminate Film er et kostnadseffektivt komposittmateriale som integrerer barri...
See Details
NO

Bransjenyheter
Hjem / Nyheter / Bransjenyheter / Hva er egentlig AL/non-woven stofflaminatfilm og hvorfor brukes den i så mange bransjer?
Hva er egentlig AL/non-woven stofflaminatfilm og hvorfor brukes den i så mange bransjer?
Dato:Jun 01, 2026
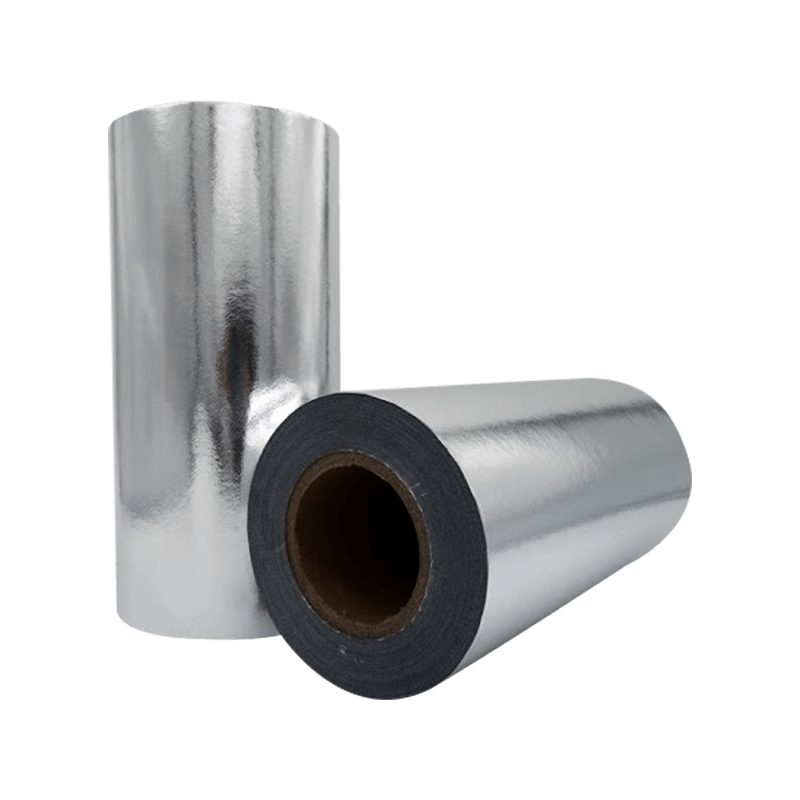
AL/non-woven stoff laminatfilm er et komposittmateriale dannet ved å binde et aluminiumsfolielag til et ikke-vevet stoffsubstrat, og produsere et fleksibelt ark som kombinerer barriere- og reflekterende egenskaper til aluminium med styrken, pusteevnen og dimensjonsstabiliteten til ikke-vevde tekstiler. Denne kombinasjonen adresserer en grunnleggende begrensning for hvert enkelt materiale: aluminiumsfolie alene er utsatt for å rive og danne hull under mekanisk påkjenning, mens ikke-vevde stoffer alene gir ingen meningsfull beskyttelse mot fuktighet, gasser eller strålevarme. Sammen oppnår laminatet ytelsesnivåer som ingen av komponentene kan nå uavhengig, og det er grunnen til at AL/non-woven stoff laminatfilm har blitt et standardmateriale på tvers av isolasjon, emballasje, medisinske og industrielle applikasjoner over hele verden.
Hva AL/non-woven stoff laminatfilm faktisk er
Betegnelsen "AL" refererer til aluminiumsfoliekomponenten - typisk en myk, kommersielt ren aluminiumsfolie i tykkelser fra 6 mikron til 25 mikron, avhengig av applikasjonens barriere- og fleksibilitetskrav. Den ikke-vevde stoffkomponenten er oftest spunbond polypropylen (PP), spunbond polyester (PET), eller en spunlace-kompositt, med basisvekter fra 20 g/m² til 80 g/m² for standard laminatkonstruksjoner. De to lagene er sammenføyd gjennom selvklebende laminering, termisk liming eller ekstruderingsbelegg, og skaper et enhetlig ark som oppfører seg mekanisk som et tekstil samtidig som det gir overflateugjennomtrengelighet av metallfolie.
Laminatet kan produseres som en to-lags AL/ikke-vevd konstruksjon eller som en flerlags kompositt som inneholder tilleggsfilmer - som polyetylen (PE) eller polypropylen (PP) - på en eller begge yttersidene for å legge til varmeforseglbarhet, fuktmotstand på stoffsiden eller ekstra punkteringsmotstand. Trelagskonstruksjoner som kombinerer PE-film, aluminiumsfolie og ikke-vevd stoff er spesielt vanlig i isolasjonsbelegg og dampsperreapplikasjoner der det ytre PE-laget gir værbestandighet og den ikke-vevde innsiden gir dimensjonsstabilitet og enkel limpåføring under installasjon.
Den resulterende kompositten er preget av et tydelig forskjellig utseende og hånd på hver side: aluminiumsoverflaten presenterer en lys, reflekterende metallisk overflate, mens den ikke-vevde overflaten har det myke, matte, fiberteksturerte utseendet som stoff. Denne asymmetrien er funksjonelt viktig - i mange applikasjoner er aluminiumsflaten orientert for å reflektere strålevarme eller gi en dampsperre, mens den ikke-vevde overflaten er limt, festet eller sydd til tilstøtende materialer i sammenstillingen.
Viktige fysiske og funksjonelle egenskaper
Ytelsesprofilen til AL/non-woven stoff laminatfilm er definert av det kombinerte bidraget fra aluminiums- og non-woven-komponentene. Å forstå disse egenskapene individuelt og i kombinasjon, avklarer hvorfor dette materialet er spesifisert for et så bredt spekter av krevende bruksområder.
Barriere ytelse
Aluminiumsfolie ved tykkelser over ca. 9 mikron gir en nesten perfekt barriere mot vanndamp, oksygen, lys og aromatiske forbindelser - oppnår vanndampoverføringshastigheter (WVTR) under 0,01 g/m²/dag og oksygenoverføringshastigheter (OTR) effektivt ved null under standard testforhold. Disse barriereverdiene er blant de høyest oppnåelige i fleksibel materialform, og overgår metalliserte filmer (som bare avsetter 40–80 nm aluminiumdamp på et polymersubstrat) med flere størrelsesordener. Den ikke-vevde baksiden bevarer denne barriereytelsen under mekanisk håndtering ved å forhindre at folien krøller seg og utvikler nålehull, som er den primære feilmodusen i aluminiumsfolieapplikasjoner som ikke støttes.
Refleksjonsevne og termisk motstand
Lyse aluminiumsoverflater reflekterer 95 % til 97 % av innfallende strålevarme, noe som gjør AL/non-woven laminat til en effektiv strålebarriere når aluminiumsflaten er orientert mot varmekilden med en luftspalte på minst 19 mm på den reflekterende siden. I bygningsisolasjonsapplikasjoner er denne strålingsreflektiviteten den primære termiske ytelsesmekanismen - materialet fungerer ikke som en bulkisolator på den måten som glassfiberplater eller skumplater gjør, men reduserer heller varmetilskudd eller tap gjennom tak, vegger og gulv ved å reflektere langbølget infrarød stråling i stedet for å absorbere den. Den ikke-vevde baksiden påvirker ikke refleksjonsevnen nevneverdig så lenge aluminiumsoverflaten forblir ren og uskadet.
Mekanisk styrke og rivemotstand
Strekkstyrken og rivstyrken til AL/non-woven laminater bestemmes primært av non-woven komponenten. Spunbond PP non-wovens med 40–60 g/m² basisvekt gir strekkstyrker på 150–300 N/5cm i maskinretningen og 100–250 N/5cm tverrretning, med bruddforlengelse på 40 % til 80 %. Dette gir laminatet nok duktilitet til å tilpasse seg ujevne overflater under installasjon uten å rives, mens aluminiumsoverflaten bidrar til stivhet som motstår henging eller deformasjon under sin egen vekt over spennavstander som oppstår ved bruk av bygningsomslag eller kanalisolasjon. Elmendorf rivestyrkeverdier for typiske AL/ikke-vevde konstruksjoner varierer fra 800 mN til 2500 mN, tilstrekkelig for mekaniske installasjonsprosesser inkludert stifting, spikring og tapefesting.
En sammenlignende oversikt over nøkkelegenskaper for standard AL/non-woven laminatfilmkonstruksjoner er vist nedenfor:
| Eiendom | Typisk verdi/område | Teststandard |
|---|---|---|
| Total basisvekt | 60–180 g/m² | ISO 536 |
| WVTR (38 °C / 90 % RF) | < 0,02 g/m²/dag | ASTM E96 |
| Solreflektivitet (AL ansikt) | 95 %–97 % | ASTM C1371 |
| Strekkstyrke (MD) | 150–350 N/5cm | ISO 1924 |
| Emissivitet (AL ansikt) | 0,03–0,05 | ASTM C1371 |
| Driftstemperaturområde | -40°C til 120°C | Produsentens spesifikasjon |
Primære applikasjoner på tvers av bransjer
Egenskapskombinasjonen av AL/non-woven laminatfilm – høy barriereytelse, strålende reflektivitet, mekanisk holdbarhet og lettvektsfleksibilitet – posisjonerer den som et funksjonelt materiale på tvers av et bemerkelsesverdig bredt spekter av industrier. Hver applikasjon utnytter et spesifikt undersett av disse egenskapene i en annen driftskontekst.
- Bygningsisolasjon: AL/non-woven laminat er standard overflatemateriale på glassfiberplater, mineralullruller og skumplateisolasjonsprodukter som brukes i vegger, tak og gulv. Aluminiumsoverflaten reflekterer strålevarme og fungerer som en dampretarder, mens den ikke-vevde baksiden binder seg til isolasjonskjernen og gir rivemotstand under kutting og stiftinstallasjon. FSK-belegg (foil-scrim-kraft) representerer en variant av denne konstruksjonen der en armeringsglasssrim er innlemmet mellom aluminiumet og en kraftpapirbakside for forbedret rivemotstand i kanalisolasjonsapplikasjoner.
- HVAC-kanalomslag og kanalforing: Fleksible kanalisolasjonssystemer bruker AL/non-woven laminat som den ytre dampsperrekappen, og beskytter mineralull- eller glassfiberisolasjonslaget mot fuktinfiltrasjon og gir en rengjørbar, slitesterk ytre overflate. Aluminiumsflaten motstår kondensdannelse på kanaloverflater i fuktige omgivelser, og det ikke-vevde underlaget tar imot den gjentatte bøyningen som oppstår under kanalsysteminstallasjon uten delaminering.
- Fleksibel emballasje for mat og legemidler: Flerlagslaminater som inneholder aluminiumsfolie bundet til ikke-vevde eller vevde stoffer, brukes i retortposer, stående poser og blisterpakning hvor kombinasjonen av barriereytelse, punkteringsmotstand og varmeforseglingsevne (levert av et PE eller PP indre lag) er nødvendig. Den ikke-vevde komponenten gir strukturell integritet som hindrer folien i å punktere under fylling, forsegling og distribusjonshåndtering.
- Beskyttelsesplagg og termiske nødtepper: Lette AL/non-woven laminater brukes i engangsbeskyttende kjeledress, nødoverlevelsestepper og strålevarmebeskyttende plagg for industriarbeidere. Aluminiumsflaten reflekterer kroppsutsendt infrarød stråling i bruksområder for overlevelsestepper, noe som reduserer varmetapet i risikoscenarier for hypotermi. Det ikke-vevde underlaget gir den draperings- og rivemotstanden som er nødvendig for brukbare produkter, sammen med tilstrekkelig pusteevne for å forhindre overdreven fuktoppbygging i plagg.
- Landbruk og hagebruk dekker: Reflekterende AL/ikke-vevde bunndekker og avlingsbeskyttelsesfilmer brukes til å styre jordtemperaturen, undertrykke ugressvekst og reflektere fotosyntetisk aktiv stråling oppover i avlingstak. Det ikke-vevde underlaget gir tilstrekkelig porøsitet for gassutveksling og vanninntrengning, mens aluminiumsflaten håndterer solvarmebelastningen ved jordoverflaten.
- Varmeskjerming for biler: Varmeskjold under panseret og undervognen i kjøretøy bruker AL/non-woven laminater for å beskytte temperaturfølsomme komponenter fra eksosanlegget og motorens strålevarme. Kombinasjonen av reflektivitet, lett vekt og fleksibilitet gjør at disse skjoldene kan formes til komplekse geometrier under kjøretøymontering.
Hvordan AL/non-woven stofflaminatfilm produseres
Produksjonen av AL/non-woven laminatfilm er en konverteringsprosess som binder forhåndsprodusert aluminiumsfolie og ikke-vevde stoffruller til en enhetlig kompositt ved bruk av en av tre primære limingsteknologier: tørr limlaminering, våtlimlaminering eller ekstruderingslaminering. Valget av bindingsmetode avhenger av nødvendig bindingsstyrke, sluttbrukstemperaturområdet, behovet for løsemiddelfri prosessering og krav til produksjonshastighet.
Tørr selvklebende laminering
Ved tørr limlaminering – den mest brukte metoden for AL/ikke-vevde konstruksjoner – påføres et løsemiddelbasert eller vannbasert lim på aluminiumsfolieoverflaten ved å bruke et gravyr- eller kommastangbelegghode, typisk ved strøkvekter på 2 til 5 g/m² tørr. Den belagte folien passerer gjennom en tørkeovn ved 60°C til 100°C for å fordampe bærerløsningsmidlet eller vann, og etterlater et tørt, klebrig klebemiddellag. Aluminiumsfolien og fiberduken bringes deretter sammen under nipptrykk i en lamineringsstasjon, og kompositten vikles opp på en masterrull. Etter en herdeperiode på 24 til 72 timer ved kontrollert temperatur og fuktighet - hvor limet når sin endelige tverrbundne styrke - spaltes mastervalsen til ferdige bredder på en spaltestasjon. Tørr laminering produserer bindinger med avskallingsstyrker som vanligvis varierer fra 1,5 til 4,0 N/15 mm, tilstrekkelig for de fleste isolasjons-, emballasje- og plaggapplikasjoner.
Ekstrudering Laminering
Ekstrusjonslaminering introduserer en smeltet polymer - oftest lavdensitetspolyetylen (LDPE) ved 280 °C til 320 °C - mellom aluminiumsfolien og de ikke-vevde stoffsubstratene når de konvergerer i spalten til en trykkrull og en kjølevalse. Den smeltede polymeren fungerer samtidig som bindemiddel og som et ekstra funksjonelt lag, og bidrar til varmeforsegling eller forbedret fuktighetsbestandighet til det ferdige laminatet. Ekstrudert laminering foretrekkes når en tre-lags PE/AL/non-woven konstruksjon er nødvendig, da den produserer kompositten i en enkelt passasje i stedet for å kreve sekvensielle lamineringstrinn. Linjehastigheter på 150 til 400 meter per minutt er oppnåelige, noe som gjør ekstruderingslaminering til alternativet med høyere gjennomstrømming for laminater med store volum.
Kvalitetskontrollparametre i laminatproduksjon
Konsistent laminatkvalitet krever kontinuerlig overvåking av flere prosessparametere gjennom hele produksjonen. Kritiske kontrollpunkter inkluderer:
- Ensartethet i limbeleggets vekt over banens bredde - variasjoner større enn ±10 % gir vanligvis synlige variasjoner i bindestyrken i det ferdige laminatet
- Nipptrykk og temperatur ved lamineringspunktet — utilstrekkelig trykk forårsaker ubundne områder; for høy temperatur kan skade varmefølsomme ikke-vevde underlag
- Nettspenningskontroll på begge underlaget avvikles - spenningsubalanse mellom folien og ikke-vevde banene forårsaker krølling, rynker og registreringsfeil i trykte konstruksjoner
- Avrivningsstyrketesting på prøver tatt med jevne mellomrom - vanligvis hver 500. til 1000 meter av produksjonen - for å verifisere limherding og bindingsintegritet
- Pinhole-inspeksjon ved bruk av transmittert lysdeteksjonssystemer – kritisk for farmasøytiske og matemballasjeapplikasjoner der krav til barriereintegritet er spesifisert med null detekterbare nålehull per kvadratmeter
Ferdige laminater leveres vanligvis i rullform på papir- eller plastkjerner, med rullebredder fra 500 mm til 2000 mm og rullelengder fra 500 m til 5 000 m avhengig av konstruksjonens basisvekt. Skjæring til kundespesifiserte bredder utføres som det siste konverteringstrinnet før forsendelse, med dimensjonstoleranser på ±1 mm på spaltebreddestandard på tvers av de fleste omformerspesifikasjoner.
Velge riktig AL/non-woven laminatkonstruksjon for din applikasjon
Med flere ikke-vevde substrattyper, aluminiumsfolietykkelser, bindemetoder og valgfrie ekstra lag tilgjengelig, krever spesifikasjon av den korrekte AL/non-woven laminatkonstruksjonen matching av materialparametere til applikasjonskrav i stedet for standardprodukt. Følgende hensyn styrer denne utvelgelsesprosessen effektivt.
For isolasjonsbelegg og bygningsomslagsapplikasjoner der rivebestandighet under stiftinstallasjon er det primære mekaniske kravet, gir en spunbond PP non-woven på 40–50 g/m² kombinert med 9–12 mikron aluminiumsfolie via tørr limlaminering en optimal balanse mellom håndterbarhet og barriereytelse til en økonomisk kostnad. Der det er behov for høyere rivemotstand – for eksempel i kommersiell kanalisolasjon eller dampbarrierer for krypkjeller – er en scrim-forsterket konstruksjon eller en tyngre non-woven på 60–80 g/m² den passende oppgraderingsveien.
For fleksible emballasjeapplikasjoner som krever hermetiske forseglinger, er en tre-lags konstruksjon med et varmeforseglbart indre PE- eller CPP-lag nødvendig, og aluminiumsfolietykkelsen bør spesifiseres til minimum 9 mikron for å sikre pinhole-fri barriereytelse etter bøyespenningene ved posefylling og forsegling. For bruk av beskyttelsesplagg og nødtepper der pakket vekt og drapering er viktigst, minimerer tynnere aluminiumsfolie på 6–7 mikron kombinert med en lett 20–30 g/m² spunbond non-woven total vekt samtidig som den beholder reflektiviteten og barriereytelsen som er avgjørende for produktets funksjon.
Relaterte produkter
-
-
AL/Fiberglass Fabric Laminate Film er en film med svært høy kostnadsytelse, spesielt dens utmerke...
See Details -
Firelags komposittfilmen av PET/AL/PA/CPP kombinerer fire materialer med distinkte egenskaper gje...
See Details -
Det er mye brukt i scenarier som luftfiltre, korrugert aluminiumsfolie, fenolplatefiner, polyuret...
See Details -
AL/PE laminatfilm kombinerer barriereegenskapene til aluminiumsfolie med fleksibiliteten og varme...
See Details -
Forsterket PVC-mesh-stofffilm er et komposittmateriale laget ved å laminere PVC-film med et polye...
See Details

