Det er mye brukt i scenarier som luftfiltre, korrugert aluminiumsfolie, fenolplatefiner, polyuret...
See Details
NO

Bransjenyheter
Hva gjør aluminiumsfolie så viktig i moderne emballasje?
Dato:Apr 22, 2026
Hva er aluminiumsfolie og hvordan lages det?
Aluminiumsfolie er et tynt ark av aluminiummetall produsert ved å valse aluminiumsplater gjennom en serie med stadig tettere valseverk til ønsket tykkelse er oppnådd. Kommersiell emballasjefolie varierer vanligvis fra 6 til 200 mikron i tykkelse, med de mest brukte målerne for laminatemballasje som faller mellom 7 og 9 mikron. Ved disse ultratynne målene beholder folien sine metalliske barriereegenskaper samtidig som den forblir fleksibel nok til å lamineres, formes og forsegles på høyhastighetspakkelinjer.
Produksjonsprosessen begynner med aluminiumsblokker som støpes og varmvalses til tykke spoler, og deretter kaldvalses gjennom flere omganger for å redusere tykkelsen. Under de siste rulletrinnene rulles ofte to ark sammen samtidig - en prosess som kalles dobbelvalsing - som er grunnen til at den ene siden av husholdnings- og industrifolie typisk har en matt finish (siden som vender mot det andre arket) og den ene siden har en lys, reflekterende finish. Denne forskjellen i overflateutseende har ingen signifikant innvirkning på barriereytelsen, selv om den ofte misforstås som indikerer en funksjonell forskjell mellom de to sidene.
Barriereegenskapene som definerer aluminiumsfoliens verdi
Kjernegrunnen aluminiumsfolie brukes i emballasje - og hvorfor den har en premium over polymerbaserte alternativer - er dens absolutte barriereytelse i alle kritiske overføringskategorier. I motsetning til barrierebelegg eller metalliserte filmer som tilbyr delvis beskyttelse, oppnår solid aluminiumsfolie på 7 mikron eller høyere nesten null permeabilitet for oksygen, fuktighet, lys og aromaforbindelser samtidig.
| Barriereeiendom | Aluminiumsfolie (7–9 µm) | Metallisert PET | EVOH film | Standard PE film |
| Oksygen (OTR) | ~0 cc/m²/dag | 0,5–2 cc/m²/dag | 0,1–1 cc/m²/dag | 2000 cc/m²/dag |
| Fuktighet (WVTR) | ~0 g/m²/dag | 0,1–0,5 g/m²/dag | 0,5–2 g/m²/dag | 5–15 g/m²/dag |
| Lysbarriere | Fullført (100 %) | Delvis (90–95 %) | Ingen | Ingen |
| Aroma barriere | Utmerket | Bra | Bra | Dårlig |
Denne flerdimensjonale barriereoverlegenheten er det som gjør aluminiumsfolie uerstattelig i høysensitive emballasjekategorier. Produkter som brent kaffe, morsmelkerstatning, farmasøytiske tabletter og ferdigmat er alle avhengige av folielaget for å opprettholde produktkvaliteten fra produksjon til slutten av deres oppgitte holdbarhet - som kan variere fra 12 til 36 måneder avhengig av produktet og lagringsforholdene.
Aluminiumsfoliekvaliteter og legeringsspesifikasjoner
Ikke all aluminiumsfolie er produsert etter samme spesifikasjon. Legeringssammensetningen, temperamentet og overflatebehandlingen til folien bestemmer dens mekaniske egenskaper, formbarhet og egnethet for spesifikke emballasjeapplikasjoner. Det er viktig å forstå disse forskjellene når du kjøper folie for laminering, lokk, blisteremballasje eller husholdningsbruk.
Vanlig legeringsserie brukt i emballasjefolie
1000- og 8000-seriens aluminiumslegeringer er de mest brukte i produksjon av emballasjefolie. Alloy 1235 (99,35 % minimumsrenhet av aluminium) er standarden for fleksible emballasjelaminater på grunn av dens utmerkede rullbarhet, lave pinhole-frekvens og konsekvente overflatekvalitet. Legering 8011 og 8079 brukes i økende grad til farmasøytisk blisteremballasje og husholdningsfolie fordi de gir forbedret forlengelse og formbarhet - kritiske egenskaper når folie må brettes dødt eller dypttrukket uten å sprekke.
Temperamentbetegnelser og deres praktiske betydning
Aluminiumsfolietemperering refererer til graden av arbeidsherding påført under rulling. O-tempereringen (fullglødet) er myk og svært formbar - ideell for husholdningsmatlagingsfolie, innpakning og blisterpakning der folien må tilpasse seg et formhulrom uten å rives. H18-temperering (helt arbeidsherdet) er stiv og fjærende, brukt i tekniske applikasjoner der formbevaring er viktig. H22- og H24-tempereringer representerer mellomtilstander som balanserer formbarhet med tilstrekkelig stivhet for lamineringsbehandling uten overdreven strekking på lamineringslinjen.
Primære emballasjeapplikasjoner av aluminiumsfolie
Aluminiumsfolie vises i et eksepsjonelt bredt spekter av emballasjeformater på tvers av forbruker-, industri-, farmasøytiske og matserveringsmarkeder. Dens evne til å bli laminert, formet, trykt, preget og forseglet gjør den til et av de mest allsidige barrieresubstratene som er tilgjengelige for emballasjeingeniører.
Fleksible laminatposer og poser
Den største volumbruken av aluminiumsfolie av emballasjekvalitet er som det midtre barrieresjiktet i flerlags laminatstrukturer som PET/AL/PE, PET/AL/CPP og BOPP/AL/PE. Disse laminatene konverteres til stående poser, flate poser, putepakker og form-fyll-forseglingsemballasje for produkter inkludert kaffe, te, pulverisert morsmelkerstatning, krydder, tørkede supper og kosttilskudd. Folielaget i disse konstruksjonene gir den absolutte oksygen- og fuktighetsbarrieren som gir disse produktene holdbarhet målt i måneder eller år i stedet for dager eller uker.
Farmasøytisk blisteremballasje
I farmasøytisk emballasje brukes aluminiumsfolie som lokkmateriale i blisterpakninger, hvor den varmeforsegles over termoformet PVC-, PVDC- eller PP-hulrom som inneholder tabletter eller kapsler. Kaldform folieblisterpakning - der selve folien er dypttrukket for å danne hulrommet ved hjelp av legert 8021 O-temperert folie - gir det høyeste nivået av medikamentbeskyttelse tilgjengelig i fastdoseemballasje. Reguleringsbyråer, inkludert FDA og European Medicines Agency (EMA) krever validert barriereytelse for fuktighetssensitive og oksygensensitive medikamenter, og aluminiumsfoliebaserte blistersystemer er standardløsningen for samsvar.
Dekselfolier for brett og kopper
Varmeforseglede lokkfolier laminert med PE, PP eller avtrekkbare tetningsbelegg brukes til å forsegle aluminiumsbrett, plastbrett, glasskrukker og meierikopper. Yoghurtlokk, smørpapir, margarinlokk og forseglinger til ferdigmatbrett er alle avhengige av aluminiumsfolielokkkonstruksjoner. Folien gir den nødvendige barrieren mens forseglingslaget sikrer en konsistent, hermetisk binding til beholderflensen. Avrivbare fugemasseformuleringer er spesifisert for brukervennlige applikasjoner der brukeren trenger å åpne pakken rent uten verktøy.
Husholdnings- og matserveringsfolie
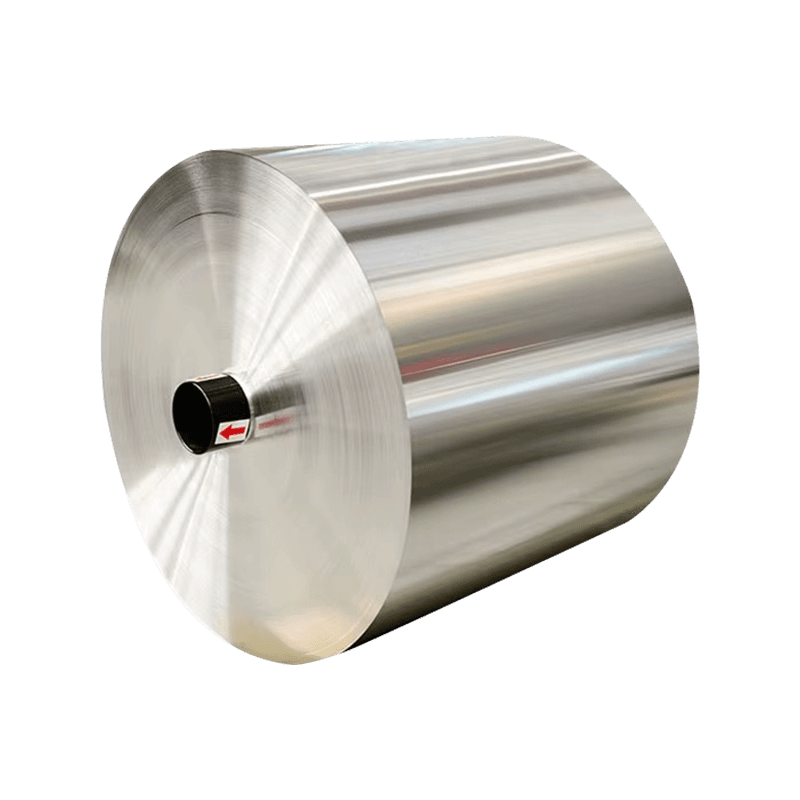
Forbrukerhusholdningsfolie – typisk 10–20 mikron 8011-O-legering – brukes til innpakning, tildekking, matlaging, grilling og fryselagring av matvarer. Matservering og cateringvirksomhet bruker tyngre målere (20–40 mikron) for beholdere, brett og halvstiv emballasje der folien må holde formen under vekten av matinnholdet. Disse applikasjonene står for en betydelig del av det globale aluminiumsfolieforbruket og representerer den produktformen som er mest kjent for sluttforbrukere, selv om industriell laminering representerer den høyeste brukskategorien for total tonnasje.
Nøkkelkvalitetsparametre ved innkjøp av aluminiumsfolie
For industrielle kjøpere som kjøper aluminiumsfolie for laminering eller konvertering, er det viktig å vurdere kvalitet utover grunnleggende tykkelse og legeringsspesifikasjoner. Følgende parametere påvirker direkte lamineringskvalitet, barriereintegritet og produksjonslinjeytelse.
- Antall pinhole: Nålehull i folien er mikroskopiske perforeringer som kompromitterer barriereytelsen. Bransjestandarder spesifiserer maksimalt tillatte pinhole-antall per kvadratmeter - vanligvis færre enn 1 pinhole per m² for 7-mikron-folie og null for 9-mikron-folie i farmasøytiske applikasjoner. Be alltid om pinhole testrapporter fra leverandører.
- Overflatefuktbarhet: Folieoverflaten må ha tilstrekkelig overflateenergi (typisk over 32 dyn/cm) for å oppnå riktig vedheft med lamineringslim og blekk. Be om dyne-testsertifisering og kontroller at overflatebehandlingen er konsistent over hele rullebredden.
- Ensartet tykkelse: Målevariasjon over rullebredden eller langs rullelengden forårsaker spenningsuregelmessigheter under laminering og utskrift. Spesifiser maksimale tykkelsestoleransebånd – typisk ±6 % for emballasjekvaliteter – og be om måleprofildata fra fabrikken.
- Nivå oljerester: Rullesmøremidler som er igjen på folieoverflaten etter produksjon kan forstyrre limbindingen. Spesifiser maksimale gjenværende oljenivåer (vanligvis under 5 mg/m²) og bekreft at folieleverandørens avfettingsprosess oppfyller kravene til lamineringslimsystemet.
- Overholdelse av matkontakt: For direkte eller indirekte matkontaktapplikasjoner, kreve samsvarsdokumentasjon mot EU-forordning 1935/2004, FDA 21 CFR 177, og der det er aktuelt, spesifikke nasjonale forskrifter. Farmasøytisk folie må i tillegg være i samsvar med farmakopéstandarder og ICH Q1A stabilitetskrav.
- Rullegeometri og kjernespesifikasjoner: Inkonsekvent rullebredde, teleskopering eller feil innvendig kjernediameter forårsaker feilmating, banebrudd og nedetid på laminerings- og konverteringslinjer. Spesifiser kjernediameter, rullevektgrenser og vindspenning for å matche utstyret ditt.
Bærekraft og resirkulering av aluminiumsfolieemballasje
Aluminium er et av de mest resirkulerbare materialene som finnes - det kan resirkuleres på ubestemt tid uten tap av kvalitet, og resirkulering av aluminium krever bare omtrent 5 % av energien som trengs for å produsere primæraluminium fra bauxittmalm. Denne iboende resirkulerbarheten gjør aluminiumsfolie til et av de mer miljømessig forsvarlige emballasjematerialene når den samles inn og resirkuleres effektivt.
Den primære utfordringen med resirkulering av aluminiumsfolie ligger ikke i selve materialet, men i innsamlingsinfrastrukturen og formatkompleksiteten. Ren husholdningsfolie av aluminium er allment akseptert i resirkuleringsprogrammer for kantsten i mange land, forutsatt at den er ren og fri for matforurensning. Imidlertid kan aluminiumsfolie laminert med polymerfilmer - som i PET/AL/PE-strukturer - ikke behandles i standard aluminiumsresirkuleringsstrømmer fordi polymerlagene forurenser smelten. Disse multimaterialstrukturene krever enten kjemisk resirkulering, pyrolyseenergigjenvinning eller spesialiserte industrielle innsamlingsprogrammer for å avlede dem fra deponi.
Flere industriinitiativer fremmer lukkede sløyfeløsninger for folielaminatavfall, og noen emballasjeomformere tilbyr nå postindustrielle folielaminatresirkuleringsprogrammer som en del av deres bærekraftstjenester. For merker som vurderer aluminiumsfolieemballasje, gir en balansert livssyklusvurdering – en som tar hensyn til fordelene med forlengelse av holdbarhet, reduksjon i matsvinn og nedstrøms resirkuleringspotensial – vanligvis et mer nøyaktig miljøbilde enn en enkeltmetrisk resirkulerbarhetssammenligning med polymeralternativer.
Praktiske retningslinjer for lagring og håndtering av industrielle folieruller
Å opprettholde kvaliteten på aluminiumsfolieruller fra levering til produksjonsbruk krever konsekvent lagring og håndteringspraksis. Folie er et dimensjonalt presist, overflatefølsomt materiale som kan bli skadet av miljøeksponering, mekanisk påkjenning eller uriktige lagringsforhold.
- Temperatur- og fuktighetskontroll: Oppbevar folieruller ved 15–25°C og relativ fuktighet under 60 %. Høy luftfuktighet fremmer overflateoksidasjon og hvitrustdannelse på folieoverflaten, noe som reduserer limbindingsstyrken under laminering.
- Forebygging av kondens: Flytt aldri folieruller direkte fra et kaldt lager til et varmt produksjonsområde uten å tillate tilstrekkelig akklimatiseringstid. Temperaturforskjeller forårsaker kondens på folieoverflaten, noe som forårsaker lamineringsfeil og korrosjonsflekker.
- Vertikal lagring: Lagre ruller stående på kjernene, aldri horisontalt stablet, for å forhindre kantskader og rulledeformasjon som forårsaker problemer med banesporing på produksjonslinjer.
- Beskyttende innpakning: Oppbevar folieruller i sin originale fuktighetsbarriere innpakning til rett før bruk. Pakk tilbake delvis brukte ruller hvis produksjonen avbrytes i mer enn noen få timer i fuktige omgivelser.
- FIFO-lagerstyring: Implementer streng først-inn-først-ut-rotasjon for å sikre at folie brukes innenfor leverandørens anbefalte holdbarhet, vanligvis 12–18 måneder fra produksjonsdato, før overflatekvalitet eller vedheftsegenskaper forringes.
Relaterte produkter
-
-
8011-O Ultra-tynne aluminiumsfolie, Al-Fe-Si-legering inneholder en liten mengde jern- og silisiu...
See Details -
Forsterket PVC-mesh-stofffilm er et komposittmateriale laget ved å laminere PVC-film med et polye...
See Details -
PET/AL/PET Triplex Film er flerlags laminat sammensatt av polyester (PET) / aluminiumsfolie (AL) ...
See Details -
PET/AL/PE Triplex Film er et høyytelses komposittemballasjemateriale konstruert med en tre-lags l...
See Details -
AL/Fiberglass Fabric Laminate Film er en film med svært høy kostnadsytelse, spesielt dens utmerke...
See Details

